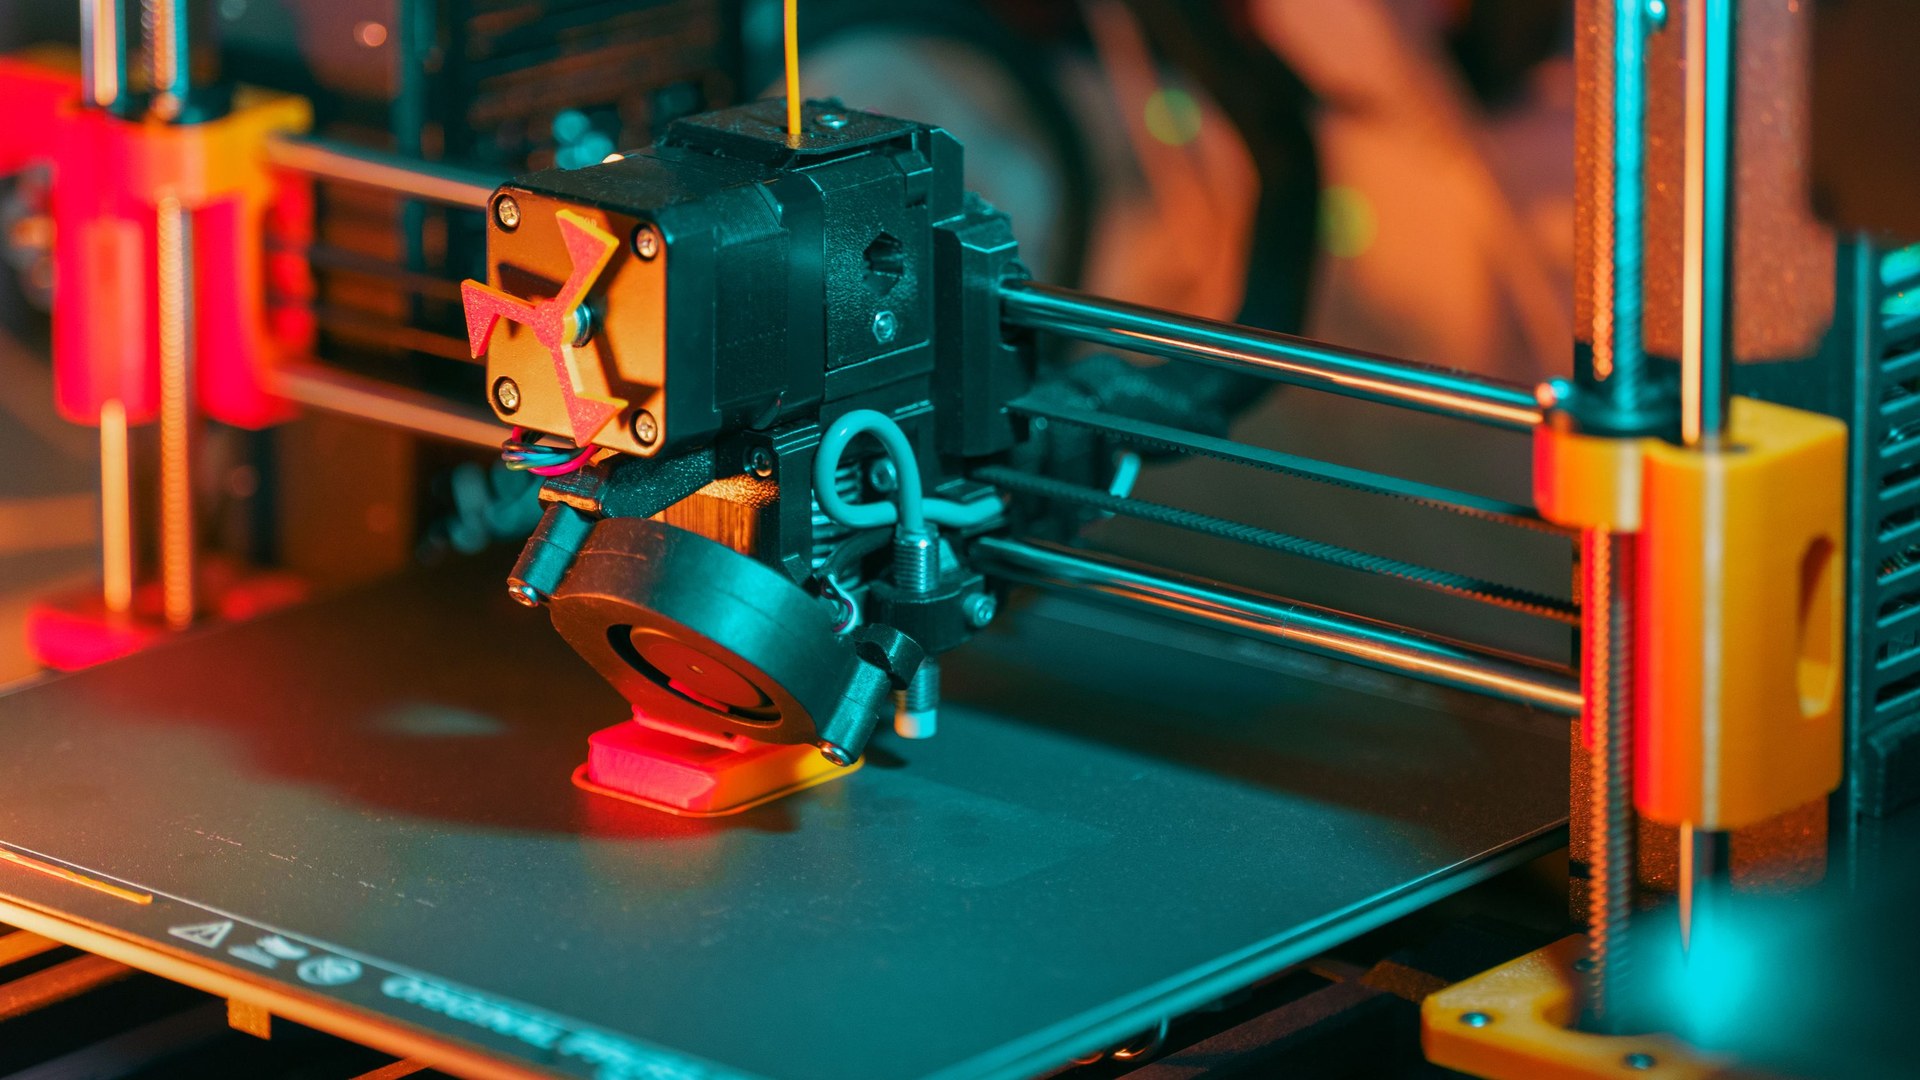
Ein 3D-Drucker baut ein Bauteil aus einem digitalen Modell Schicht für Schicht auf – aus Kunststoff, Kunstharz oder auch aus Metall. Damit lässt sich zum Beispiel ein passgenauer Ersatzknopf für die Fernbedienung herstellen, eine individuelle Kabelhalterung, ein Architekturmodell im Maßstab oder ein Prototyp für ein neues Produkt. Dieser Ratgeber erklärt verständlich, wie 3D-Druck funktioniert, welche Verfahren und Materialien es gibt, was ein gedrucktes Teil wirklich kostet und wann sich Selberdrucken oder Auftragsfertigung eher lohnt.
Was ist 3D-Druck und wie funktioniert er?
3D-Druck – fachsprachlich additive Fertigung – baut ein Bauteil auf, statt es aus einem Materialblock herauszuarbeiten. Das unterscheidet das Verfahren grundlegend von subtraktiven Methoden wie Fräsen oder Drehen, bei denen Material von einem Rohling abgetragen wird, bis die gewünschte Form übrig bleibt. Beim 3D-Druck entsteht das Bauteil umgekehrt: Schicht für Schicht wird Material – meist geschmolzener Kunststoff, flüssiges Kunstharz oder Pulver – genau dort aufgetragen oder verfestigt, wo es laut digitalem Modell gebraucht wird. Dadurch entsteht praktisch kein Verschnitt, und auch Formen mit Hohlräumen oder inneren Strukturen sind möglich, die sich subtraktiv gar nicht oder nur mit großem Aufwand herstellen ließen.
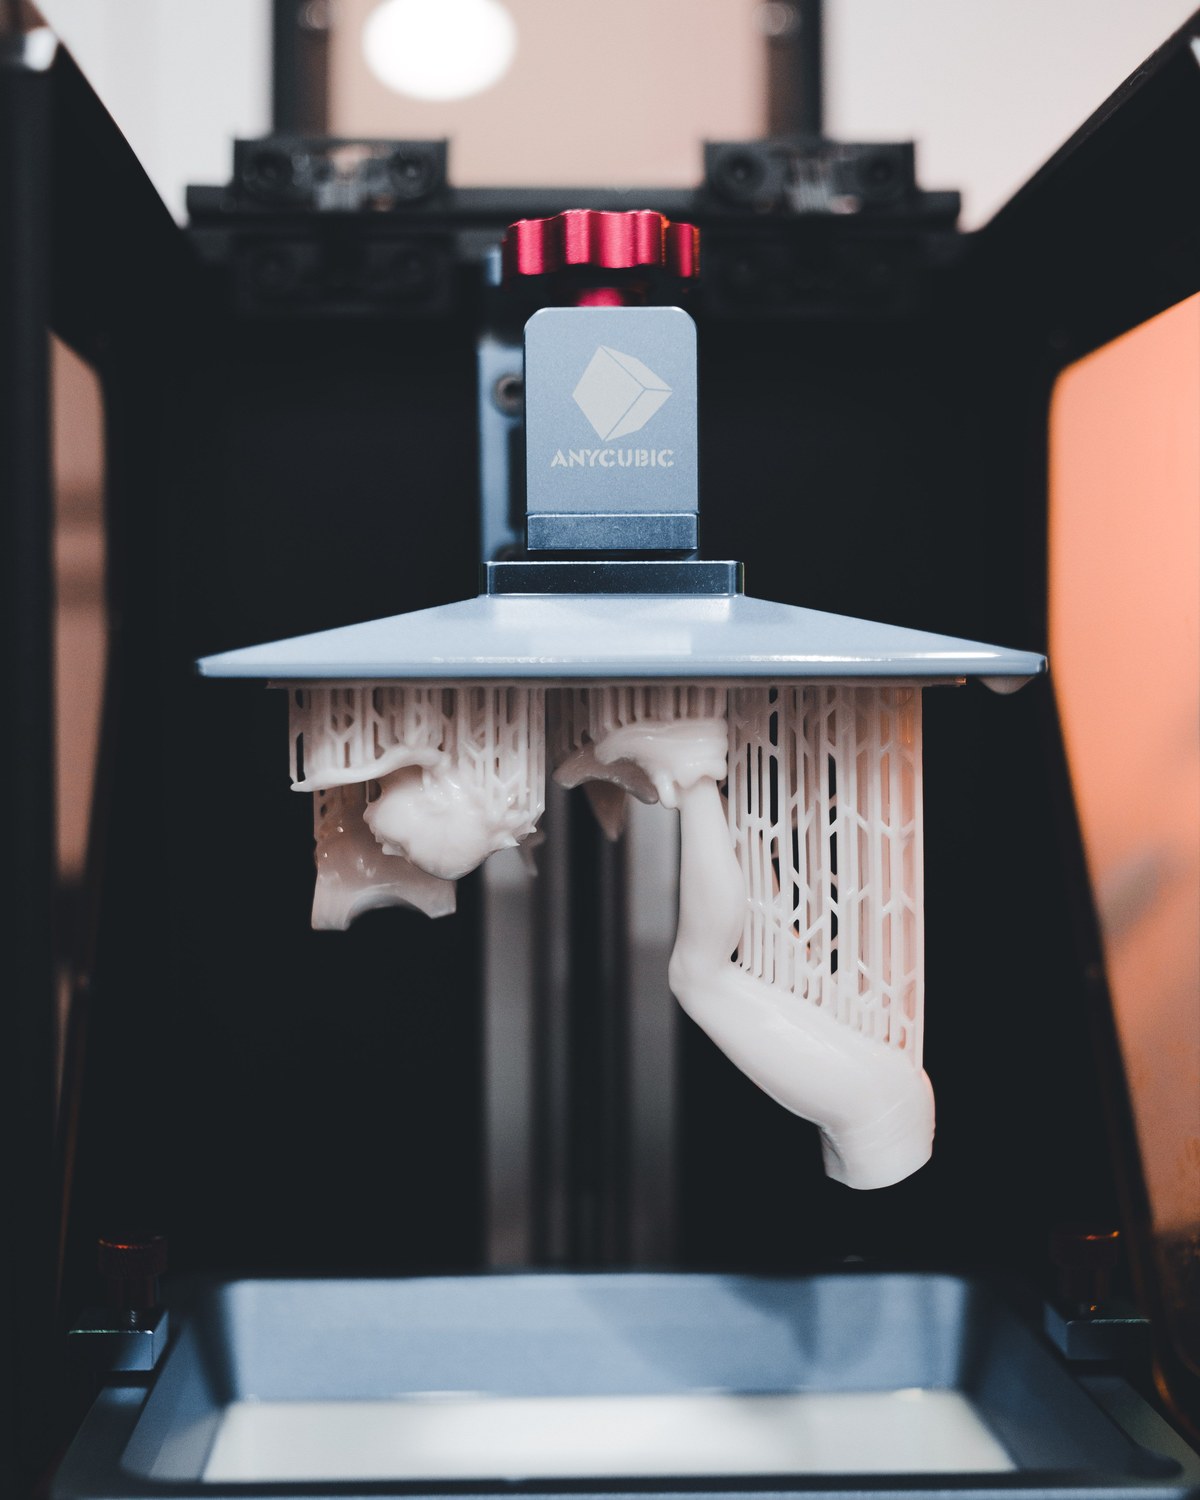
Der Weg vom digitalen Modell zum fertigen Teil läuft in mehreren Schritten ab. Am Anfang steht eine CAD-Datei (Computer-Aided Design) – ein am Computer konstruiertes 3D-Modell, selbst erstellt oder aus einer Bibliothek heruntergeladen. Für den Druck wird daraus meist ein Mesh erzeugt: ein Netz aus vielen kleinen Dreiecken, das die Oberfläche beschreibt und häufig im Format STL gespeichert wird. Eine Slicer-Software zerlegt dieses Mesh gedanklich in hauchdünne horizontale Scheiben – die spätere Schichthöhe, oft zwischen 0,1 und 0,3 Millimetern – und berechnet daraus die Bewegungs- und Druckbefehle für den Drucker. Dabei legt man auch die Baurichtung fest, also wie das Modell auf der Bauplattform ausgerichtet wird; sie beeinflusst Druckzeit, Oberflächenqualität und spätere Belastbarkeit erheblich. Ragen Teile des Modells weit über, ohne von darunterliegendem Material gestützt zu werden, fügt der Slicer Stützstrukturen hinzu – dünne, später wieder entfernte Hilfskonstruktionen, die ein Durchhängen oder Abreißen während des Drucks verhindern.
Die wichtigsten 3D-Druck-Verfahren im Vergleich
Unter dem Sammelbegriff 3D-Druck verbergen sich mehrere technisch unterschiedliche Verfahren, die nicht beliebig austauschbar sind. Am weitesten verbreitet im privaten und kleingewerblichen Bereich ist FDM beziehungsweise FFF (Fused Deposition Modeling / Fused Filament Fabrication): Ein Kunststofffaden (Filament) wird in einer beheizten Düse geschmolzen und Schicht für Schicht auf die Bauplattform aufgetragen. FDM-Drucker sind vergleichsweise günstig, robust und einfach zu bedienen – deshalb sind sie die typische Wahl für den Einstieg zu Hause.
Daneben gibt es mehrere Verfahren der sogenannten Vat-Photopolymerisation, bei denen flüssiges, lichtempfindliches Kunstharz (Photopolymer) durch UV-Licht ausgehärtet wird: SLA (Stereolithografie) nutzt dafür einen gezielt gesteuerten Laser, DLP (Digital Light Processing) einen Projektor, der eine ganze Schicht auf einmal belichtet, und MSLA (maskierte SLA, auch LCD-Druck genannt) ein LCD-Display als Maske für eine UV-Lichtquelle. Alle drei liefern feine Details und glatte Oberflächen und finden sich sowohl in günstigen Desktop-Geräten als auch in professionellen Anlagen; sie unterscheiden sich vor allem in Geschwindigkeit, Bauteilgröße und Preis, nicht im Grundprinzip.
SLS (Selective Laser Sintering) und MJF (Multi Jet Fusion) arbeiten dagegen mit Pulver, meist Polyamid (Nylon): Bei SLS verschmilzt ein Laser das Pulver punktgenau, bei MJF trägt ein Druckkopf ein Fusionsmittel auf, das anschließend durch Wärme verschmolzen wird. Beide sind Industrietechnik – die Anlagen sind deutlich teurer als Desktop-Drucker und werden über Unternehmen oder Fertigungsdienstleister genutzt, nicht privat. Ein praktischer Vorteil bei SLS: Das umgebende, nicht verschmolzene Pulver stützt das Bauteil selbst, sodass häufig auf zusätzliche Stützstrukturen verzichtet werden kann. Bei MJF sollte dieser Punkt für das konkrete Bauteil vorab mit dem Dienstleister geklärt werden, da es je nach Geometrie Unterschiede geben kann.
Der industrielle Metalldruck – etwa DMLS (Direct Metal Laser Sintering) oder SLM (Selective Laser Melting) – bildet eine eigene Kategorie: Ein Hochleistungslaser verschmilzt Schicht für Schicht Metallpulver, etwa aus Edelstahl, Titan oder Aluminiumlegierungen. Anlagen, Schutzatmosphäre und Sicherheitsauflagen sind so aufwendig, dass Metalldruck praktisch ausschließlich industriell stattfindet, etwa in der Luft- und Raumfahrt, der Medizintechnik oder im Werkzeugbau.
| Verfahren | Materialgruppe | Typische Anwendungen | Stärken | Grenzen |
|---|---|---|---|---|
| FDM/FFF | Thermoplast-Filament (PLA, PETG, ABS u. a.) | Prototypen, Halterungen, Modellbau, Hobbyprojekte | Günstig, einfach, große Materialauswahl | Sichtbare Schichtlinien, geringere Detailtiefe |
| SLA / DLP / MSLA | Photopolymer-Kunstharz | Miniaturen, Schmuckmodelle, hochdetaillierte Prototypen | Sehr feine Details, glatte Oberfläche | Nachbearbeitung nötig (Waschen, Nachhärten), je nach Harz spröder |
| SLS | Polyamid-Pulver (meist PA12) | Funktionale Serienteile, komplexe Geometrien | Keine zusätzlichen Stützstrukturen nötig, belastbare Teile | Anlagenkosten hoch, meist nur industriell oder über Dienstleister |
| MJF | Polyamid-Pulver (meist PA12) | Funktionale Kleinserien, gleichmäßige Bauteileigenschaften | Schnelle Produktion mehrerer Teile gleichzeitig | Anlagenkosten hoch, nur industriell oder über Dienstleister |
| Metalldruck (DMLS / SLM) | Metallpulver (Stahl, Titan, Aluminium u. a.) | Luft- und Raumfahrt, Medizintechnik, Werkzeugbau | Hochfeste, komplexe Metallbauteile | Sehr hohe Kosten, ausschließlich industriell |
Es gibt kein Verfahren, das in jeder Hinsicht am besten ist – die passende Wahl hängt vom gewünschten Material, der Oberfläche, der Stückzahl und dem Budget ab.
Welche Materialien eignen sich wofür?
Filament, Pulver und Kunstharz sind keine austauschbaren Begriffe für dasselbe Material, sondern jeweils an ein bestimmtes Druckverfahren gebunden: Filament funktioniert nur in FDM-Druckern, Kunstharz nur in SLA-, DLP- oder MSLA-Druckern, Pulver nur in SLS- oder MJF-Anlagen. Innerhalb dieser drei Gruppen gibt es wiederum deutliche Unterschiede.
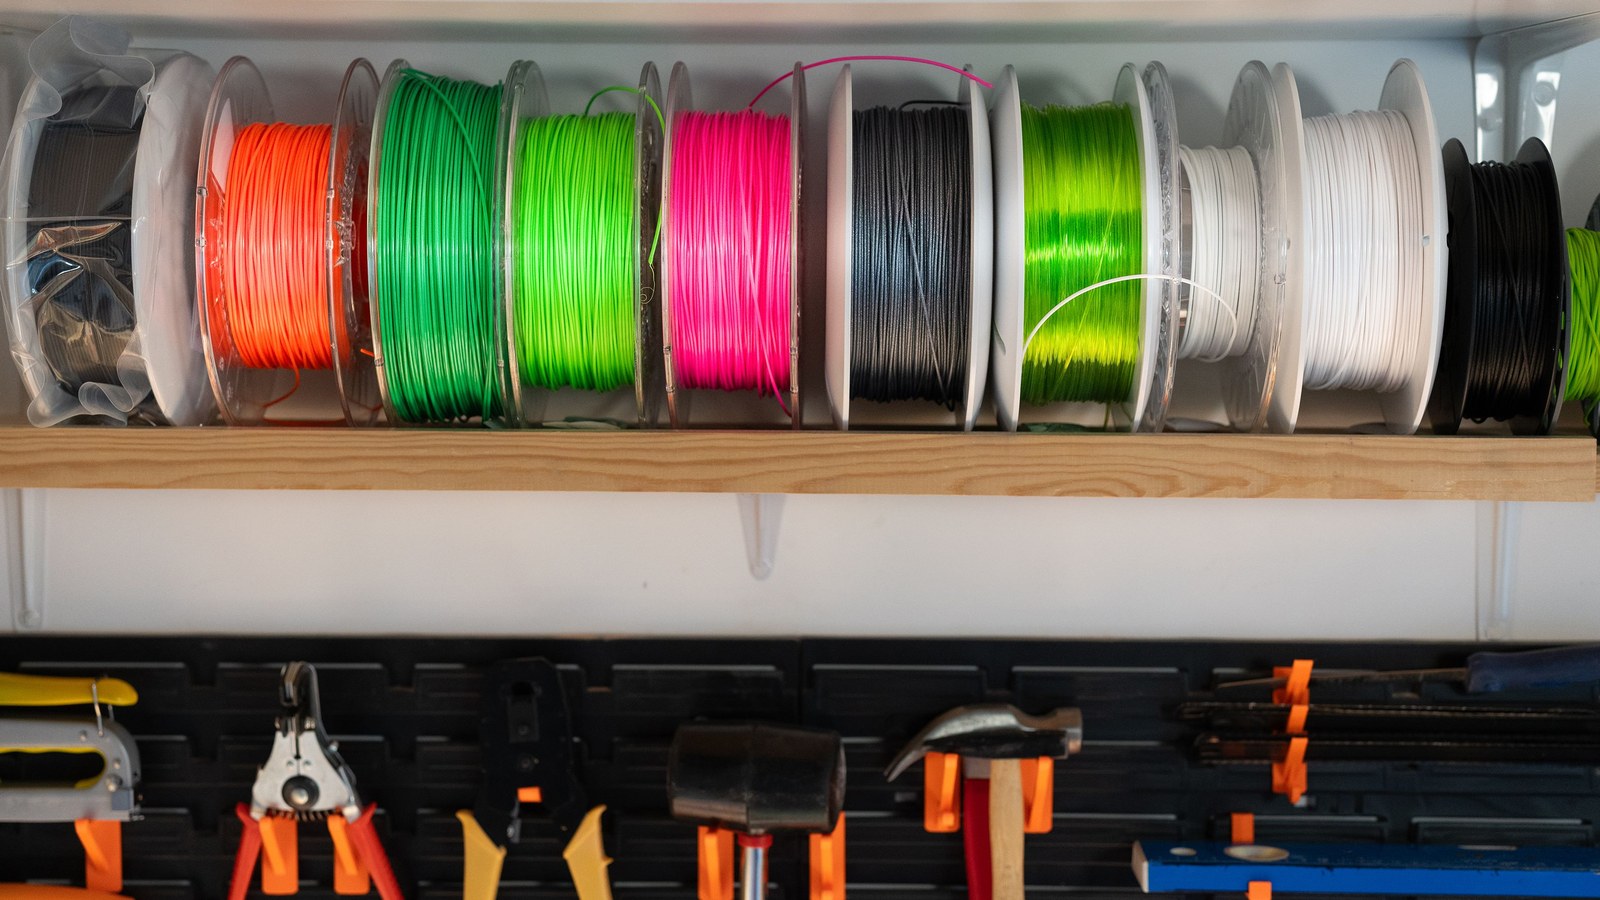
Bei FDM-Filamenten ist PLA (Polylactid, ein biobasierter Kunststoff) das gängigste Einsteigermaterial: Es lässt sich ohne beheizten Bauraum gut drucken, neigt wenig zum Verziehen (Warping) und eignet sich für Dekoratives, Modelle und wenig belastete Gegenstände – ist dafür aber empfindlicher gegenüber Wärme und Schlägen. PETG verbindet gute Zähigkeit mit etwas höherer Temperaturbeständigkeit und wird häufig für funktionale Teile gewählt. ABS und das UV-beständigere ASA sind schlagfester und hitzebeständiger, neigen aber stärker zum Verziehen und werden meist mit beheiztem Bauraum oder Druckbett verarbeitet. TPU ist ein elastisches, gummiartiges Filament für flexible Teile wie gedämpfte Halterungen, Dichtungen oder Schutzhüllen.
Bei den Pulvermaterialien für SLS und MJF kommt meist Polyamid (PA12, umgangssprachlich Nylon) zum Einsatz: mechanisch belastbar, chemikalienbeständig, geeignet für funktionale Bauteile, die im FDM-Druck an ihre Grenzen stoßen würden. Photopolymer-Kunstharze für SLA/DLP/MSLA gibt es in verschiedenen Varianten – von Standardharzen für Modelle über zäh-elastische und schlagfestere Varianten bis zu speziellen, zertifizierten Harzen für bestimmte medizinische oder Dental-Anwendungen. Für Metalldruck kommen Pulver aus Edelstahl-, Titan- oder Aluminiumlegierungen zum Einsatz.
Bei allen Materialangaben gilt: Festigkeit, Temperatur- oder Witterungsbeständigkeit hängen nicht allein vom Materialnamen ab, sondern auch vom konkreten Produkt des Herstellers, von den Druckeinstellungen, von der Baurichtung – gedruckte Teile sind zwischen den Schichten in der Regel weniger belastbar als innerhalb einer Schicht – und von einer eventuellen Nachbearbeitung. Belastbare Aussagen zu Lebensmittelechtheit, medizinischer Eignung, dauerhafter Außenbeständigkeit oder Hitzebeständigkeit lassen sich deshalb nicht pauschal für ein Material treffen, sondern nur für ein konkretes, zertifiziertes Produkt in Kombination mit einem geeigneten Prozess.
Was kann man mit einem 3D-Drucker herstellen?
In der Praxis deckt 3D-Druck ein breites Spektrum ab. Prototypen und Gehäuse gehören zu den klassischen Einsatzfeldern: Bevor ein Produkt oder Elektronikprojekt in Serie geht, lässt sich am gedruckten Modell prüfen, ob Maße, Form und Zusammenbau passen. Halterungen, Ordnungshilfen und individuell angepasste Gegenstände – etwa eine Kabelhalterung, eine passgenaue Aufbewahrungsbox oder ein Halter für ein bestimmtes Gerät – sind ein weiterer typischer Anwendungsfall, bei dem sich der Selbstdruck schnell lohnt, weil es dafür oft keine passende Standardlösung zu kaufen gibt. Im Modellbau – Architektur-, Landschafts- und Tabletop-Modelle – ermöglicht 3D-Druck Details, die von Hand kaum zu erreichen wären. Auch Montage- und Fertigungshilfsmittel wie Lehren, Vorrichtungen oder Spannhilfen werden zunehmend selbst gedruckt, weil sie sich exakt an ein bestimmtes Werkstück anpassen lassen.
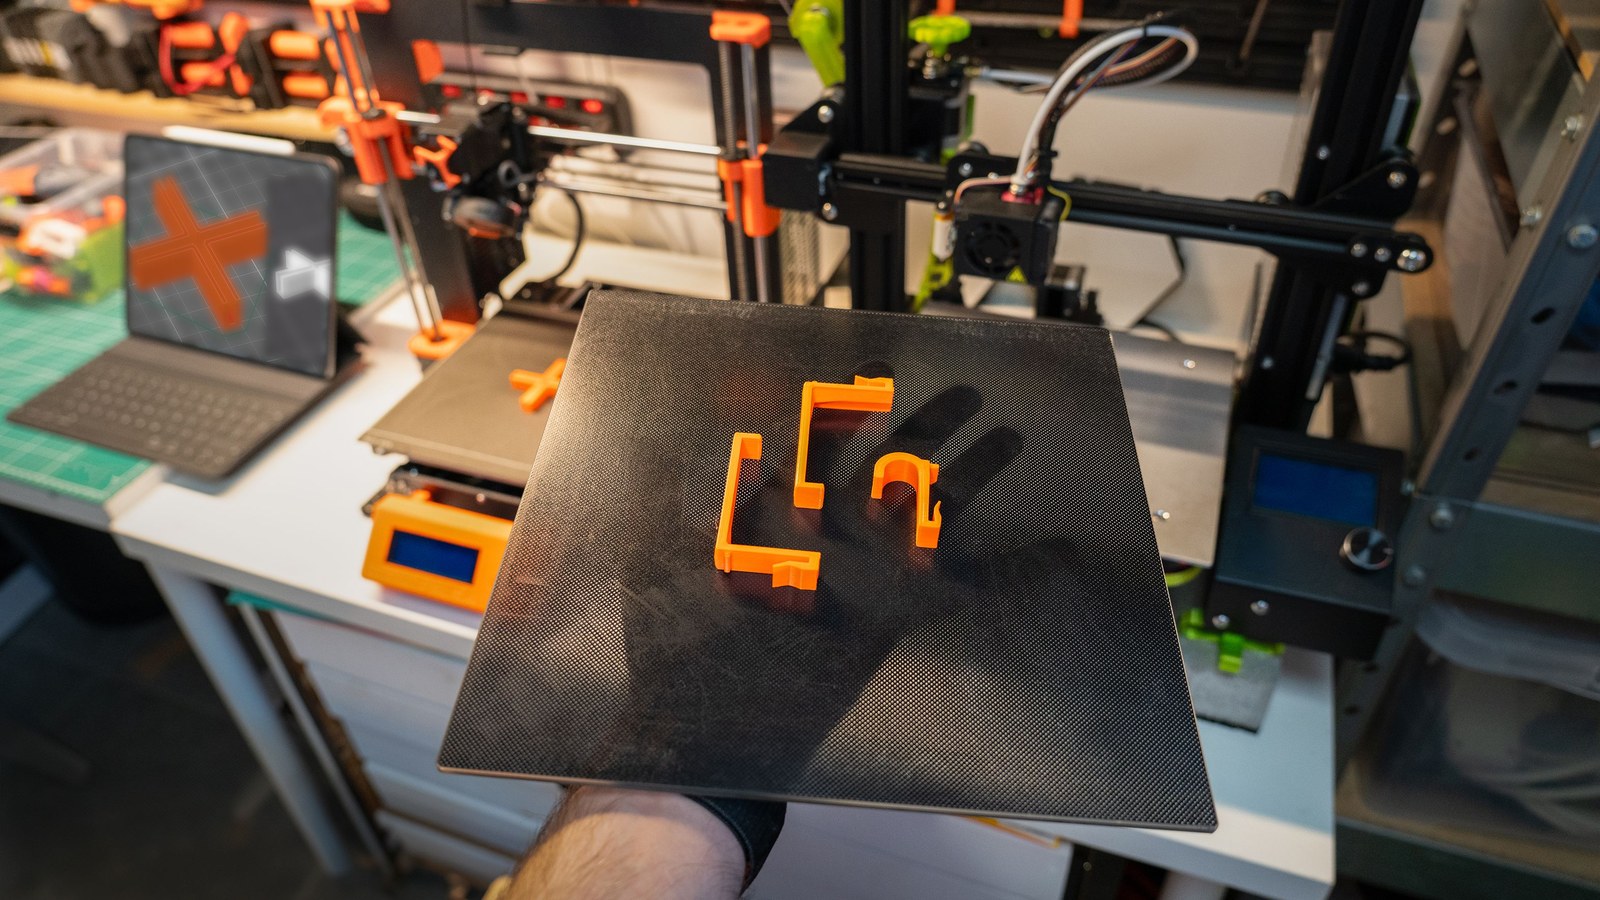
Ersatzteile lassen sich drucken, wenn die Anwendung es rechtfertigt: ein abgebrochener Kunststoffclip, ein Rädchen aus einem Haushaltsgerät oder ein nicht mehr erhältliches Gehäuseteil sind gute Kandidaten. Weniger geeignet ist 3D-Druck für sicherheitskritische Bauteile – etwa tragende Teile in Fahrzeugen, Aufzügen oder Elektroinstallationen –, für sehr eng tolerierte Teile ohne Nachbearbeitung sowie für alles, was zertifizierte Lebensmittel- oder Medizintauglichkeit voraussetzt, ohne dass zertifiziertes Material und ein validierter Prozess verwendet werden. Dabei hilft eine einfache Unterscheidung: Ein dekoratives Objekt muss nur so aussehen, wie es soll. Ein funktionales Teil muss eine Aufgabe zuverlässig erfüllen, auch wenn ein Ausfall nur ärgerlich wäre. Ein sicherheitskritisches Teil kann bei einem Versagen zu einer Verletzung führen – hier reicht „sieht stabil aus“ nicht, sondern es braucht eine fundierte technische Prüfung, oft außerhalb der eigenen Möglichkeiten.
Was kostet 3D-Druck wirklich?
Die Kosten für 3D-Druck lassen sich in drei unterschiedliche Fragen aufteilen: Was kostet die Anschaffung und der Betrieb eines eigenen Druckers? Was kostet ein einzelnes selbst gedrucktes Teil? Und was kostet es, drucken zu lassen?
Ein Einstiegs-FDM-Drucker ist laut einer im September 2026 aktualisierten Marktübersicht von 3d-druck-guide.de bereits für etwa 250 bis 300 Euro erhältlich, Geräte im mittleren Preissegment liegen bei rund 500 Euro. Hinzu kommen laufende Kosten: Filament kostet laut derselben Quelle für PLA etwa 15 bis 25 Euro pro Kilogramm, für PETG 20 bis 30 Euro, für Spezialfilamente wie TPU oder Nylon 40 bis 80 Euro pro Kilogramm. Der Stromverbrauch liegt üblicherweise bei 100 bis 250 Watt, also etwa 1 bis 2,5 Kilowattstunden pro zehnstündigem Druck; beim laut BDEW aktuellen deutschen Haushaltsstrompreis von 37,0 Cent pro Kilowattstunde (Stand April 2026) macht das grob 40 bis 90 Cent Stromkosten. Dazu kommen Abschreibung des Druckers (15 bis 25 Cent pro Druckstunde), Verschleißteile wie Düsen oder Riemen (5 bis 10 Cent pro Druckstunde) sowie ein Aufschlag für fehlgeschlagene Drucke, den dieselbe Quelle mit 5 bis 15 Prozent beziffert.
Bei Harzdruckern kommen Verbrauchsmaterial für das Waschen (meist Isopropylalkohol) und der Energieaufwand für das Nachhärten hinzu. Laut einer im Dezember 2025 veröffentlichten Kostenübersicht des US-amerikanischen Anbieters 3dprintbounty.com liegen die Einstiegskosten für einen Harzdrucker inklusive Zubehör bei etwa 310 bis 660 US-Dollar, Harz kostet je nach Typ etwa 20 bis 300 US-Dollar pro Liter – diese Angaben stammen aus einer US-Quelle in US-Dollar und lassen sich nicht unmittelbar auf den deutschen Markt übertragen.
Ein Rechenbeispiel macht das greifbar – ausdrücklich als Beispielrechnung mit genannten Annahmen, nicht als allgemeingültiger Marktpreis: Für ein FDM-Teil aus PLA mit 50 Gramm Materialeinsatz und 5 Stunden Druckzeit ergeben sich bei 20 Euro/kg Filament Materialkosten von 1,00 Euro, bei 37 Cent/kWh und 150 Watt Stromkosten von rund 0,28 Euro, sowie bei angenommenen 25 Cent pro Druckstunde für Abschreibung und Verschleiß 1,25 Euro. In Summe ergibt das etwa 2,53 Euro – bevor die eigene Arbeitszeit für Modellvorbereitung, Überwachung und Nachbearbeitung überhaupt eingerechnet ist. Das zeigt vor allem eines: Reine Materialkosten sind nicht gleichzusetzen mit den tatsächlichen Gesamtkosten.
Beim Drucken lassen setzt sich der Preis bei deutschen Online-Druckdiensten – etwa laut der Preisbeschreibung von Prototec – aus Materialmenge, Druckzeit, Verfahren, Bauteilkomplexität und optionaler Nachbearbeitung zusammen; feste Pauschalpreise pro Gramm nennt kaum ein Anbieter öffentlich, weil die Kalkulation je nach Geometrie und Verfahren stark schwankt. Nach dem Hochladen der Konstruktionsdatei gibt es bei den meisten Diensten ein sofortiges Angebot – verlässlicher als eine pauschale Preisangabe.
Selbst drucken oder drucken lassen?
Ob sich ein eigener Drucker lohnt oder Auftragsfertigung die bessere Wahl ist, hängt von mehreren Faktoren ab, die sich gut gegenüberstellen lassen:
| Kriterium | Eigener Drucker, wenn … | Drucken lassen, wenn … |
|---|---|---|
| Nutzungshäufigkeit | regelmäßig oder wiederkehrend gedruckt wird | nur gelegentlich ein Teil gebraucht wird |
| Lernaufwand | Zeit für Slicer, Kalibrierung und Fehlerbehebung vorhanden ist | ein fertiges Ergebnis ohne Einarbeitung gewünscht ist |
| Platzbedarf | ein dauerhafter, belüfteter Arbeitsplatz vorhanden ist | kein geeigneter Platz verfügbar ist |
| Materialwahl | gängige Filamente oder Harze ausreichen | ein Spezialmaterial wie Pulver oder Metall nötig ist |
| Oberflächenqualität | sichtbare Schichtlinien akzeptabel sind oder selbst nachbearbeitet wird | eine gleichmäßige Oberfläche ohne eigenen Aufwand gefragt ist |
| Wiederholbarkeit | über längere Zeit mehrere ähnliche Teile entstehen sollen | eine einmalige, hochwertige Ausführung wichtiger ist |
| Technische Anforderungen | die Anforderungen zu einem Desktop-Drucker passen | ein Verfahren wie SLS, MJF oder Metalldruck nötig ist |
Einen bestimmten Anbieter braucht es für diese Entscheidung nicht – die Abwägung lässt sich anhand der genannten Kriterien für die eigene Situation treffen, unabhängig davon, welcher konkrete Druckdienst am Ende beauftragt wird.
Vom Modell zum fertigen Teil: Schritt für Schritt
- Modell entwerfen oder besorgen: selbst mit CAD-Software konstruieren oder aus einer Bibliothek oder von einem Dienstleister beziehen.
- Maße, Einheiten und Einsatzbedingungen prüfen: Passt das Modell in Millimetern oder Zoll? Wo und wie wird das Teil eingesetzt?
- Druckbarkeit einschätzen: Wandstärken, Überhänge und Details auf zuverlässige Druckbarkeit im geplanten Verfahren prüfen.
- Material, Baurichtung und Einstellungen wählen: je nach gewünschter Festigkeit, Optik und Verfahren.
- Slicen oder Datei einreichen: selbst in Druckbefehle umwandeln oder bei einem Druckdienst hochladen.
- Drucken: den Druckvorgang durchführen beziehungsweise durchführen lassen.
- Stützstrukturen entfernen und nachbearbeiten: je nach Verfahren schleifen, Harz waschen und nachhärten, Oberfläche glätten.
- Maße und Funktion prüfen: das fertige Teil vor dem endgültigen Einsatz testen.
Bei der Dateiübergabe spielen unterschiedliche Formate unterschiedliche Rollen. STL beschreibt nur die reine Geometrie als Dreiecksnetz – kompatibel mit praktisch jeder Slicer-Software, aber ohne Farb-, Material- oder Skalierungsinformationen. 3MF ist moderner und kann zusätzlich Farbe, Material und Druckeinstellungen mitliefern, wird aber nicht von jeder älteren Software vollständig unterstützt. STEP stammt aus dem klassischen CAD-Bereich und beschreibt die Konstruktion parametrisch statt nur als Dreiecksnetz; es eignet sich für die Weiterbearbeitung am Computer, muss aber vor dem Druck meist erst in ein Mesh-Format wie STL oder 3MF umgewandelt werden. Welches Format gebraucht wird, hängt vom eigenen Workflow und den Anforderungen von Slicer oder Druckdienst ab.
Qualität, Genauigkeit und typische Fehler
Schichthöhe, Detailtiefe und Maßgenauigkeit sind drei unterschiedliche Dinge, die häufig durcheinandergeworfen werden. Die Schichthöhe bestimmt, wie fein die Druckebenen sind und wie sichtbar die Schichtlinien ausfallen. Die Detailtiefe beschreibt, wie klein Strukturen und Kanten noch erkennbar wiedergegeben werden. Die Maßgenauigkeit betrifft, wie exakt die tatsächlichen Abmessungen mit dem digitalen Modell übereinstimmen. Alle drei hängen vom Drucker, Material, den Einstellungen und der Bauteilgeometrie ab – pauschale Toleranzangaben oder Mindestwandstärken für jeden Drucker und jedes Material gibt es nicht; verlässliche Werte liefern nur eigene Testdrucke oder Angaben des jeweiligen Druckdienstes.
| Problem | Mögliche Ursache | Sinnvoller erster Prüfschritt |
|---|---|---|
| Verzug / Warping | Ungleichmäßige Abkühlung, schlechte Haftung auf dem Druckbett | Betttemperatur, Haftmittel und Zugluft am Drucker prüfen |
| Schlechte Haftung auf dem Druckbett | Verschmutzte Druckplatte, falsche Betttemperatur | Druckbett reinigen und Temperatur laut Materialangabe anpassen |
| Fäden zwischen Bauteilen (Stringing) | Zu hohe Düsentemperatur, unzureichender Retract | Düsentemperatur senken und Retract-Einstellungen im Slicer prüfen |
| Überhänge sacken durch | Zu wenig Kühlung, zu hohe Druckgeschwindigkeit an Überhängen | Lüftergeschwindigkeit erhöhen, ggf. zusätzliche Stützstrukturen ergänzen |
| Schwache Verbindung zwischen Schichten | Zu niedrige Drucktemperatur, zu hohe Geschwindigkeit | Drucktemperatur leicht erhöhen und Druckgeschwindigkeit reduzieren |
| Ungenaue Passform | Falsche Kalibrierung, ungeeignete Baurichtung | Referenzmaß testdrucken und mit dem digitalen Modell vergleichen |
Sicherheit im Alltag
3D-Druck ist im privaten Rahmen gut beherrschbar, bringt aber praktische Risiken mit sich, die sich mit einfachen Maßnahmen reduzieren lassen. FDM-Drucker geben beim Schmelzen von Kunststoff ultrafeine Partikel und teils flüchtige organische Verbindungen ab; eine 2021 im International Journal of Environmental Research and Public Health veröffentlichte Untersuchung fand bei ABS und hohen Düsentemperaturen deutlich höhere Partikelkonzentrationen als bei PLA oder PETG bei niedrigeren Temperaturen. Sinnvoll sind deshalb ein gut belüfteter Raum oder eine lokale Absaugung, besonders bei ABS/ASA, sowie ein Betrieb außerhalb dauerhaft genutzter Wohn- oder Büroräume.
Die beheizte Düse eines FDM-Druckers erreicht je nach Material etwa 190 bis 260 Grad Celsius, das Druckbett bis zu rund 120 Grad – ausreichend für Hautverbrennungen bei direktem Kontakt. Eine Gehäuseabdeckung, Abstand für Kinder und Haustiere sowie eine kurze Wartezeit nach dem Abschalten senken dieses Risiko deutlich.
Bei Harzdruckern ist der direkte Hautkontakt mit unausgehärtetem Kunstharz das Hauptrisiko: Es kann laut Herstellerangaben Reizungen oder Hautausschläge auslösen. Empfohlen werden chemikalienbeständige Nitril- oder Neoprenhandschuhe, Augenschutz und eine gut belüftete Umgebung; kontaminierte Haut sollte mit Wasser und Seife, nicht mit Lösungsmitteln, gereinigt werden. Eine generelle Unbedenklichkeit lässt sich für kein Material pauschal garantieren – im Zweifel hilft das Sicherheitsdatenblatt (SDB) des Herstellers.
Der industrielle Metalldruck bringt eigene, deutlich andere Risiken mit sich, die von diesen Alltagsrisiken klar zu trennen sind: Metallpulver kann eingeatmet werden und ist unter bestimmten Bedingungen brand- oder explosionsgefährlich, weshalb die US-Arbeitsschutzbehörde NIOSH lokale Absaugung mit HEPA-Filtern, geerdete Anlagen und geschultes Personal empfiehlt. Diese Risiken betreffen professionelle, industrielle Anlagen und sind für den privaten FDM- oder Harzdruck zu Hause nicht relevant.
Grenzen und sinnvolle Alternativen
3D-Druck ist nicht für jede Aufgabe die beste Lösung. CNC-Fräsen bietet engere Toleranzen und mehr bearbeitbare Materialien, besonders bei Metallteilen mit gleichmäßigen Materialeigenschaften – dafür sind komplexe Innengeometrien oft schwerer oder gar nicht umsetzbar. Laserschneiden eignet sich gut für flache, zweidimensionale Formen aus Blech, Holz oder Acrylglas und ist bei einfachen Geometrien oft schneller und günstiger. Ein fertig gekauftes Standardteil ist praktisch immer die wirtschaftlichere Wahl, wenn es die passende Größe und Funktion bereits gibt – 3D-Druck lohnt sich vor allem, wo es keine Standardlösung gibt oder eine individuelle Anpassung nötig ist. Spritzguss spielt seine Stärken erst bei größeren Stückzahlen aus, weil sich die hohen Werkzeugkosten erst über viele Teile amortisieren. Eine feste Stückzahl, ab der ein Verfahren immer günstiger ist, lässt sich nicht seriös angeben – das hängt von Größe, Geometrie, Material, Oberfläche und Anbieterpreisen ab und sollte im Einzelfall verglichen werden.
Checkliste und häufige Fragen
Bevor Sie mit dem eigenen 3D-Druck starten oder ein Teil in Auftrag geben, hilft diese Checkliste:
- Zweck klären: dekorativ, funktional oder sicherheitsrelevant?
- Passendes Verfahren und Material auswählen
- Modell besorgen oder konstruieren und auf Druckbarkeit prüfen
- Bei eigenem Drucker: belüfteten Standort einplanen
- Kosten realistisch kalkulieren – Material, Zeit, Ausschuss, bei Eigenbau auch Gerät und Verschleiß
- Bei Auftragsfertigung: mehrere Angebote einholen, Dateiformat abstimmen
- Nach dem Druck: Maße und Funktion vor dem Einsatz prüfen
Kann ich auch ohne CAD-Kenntnisse ein eigenes Modell entwerfen?
Es gibt inzwischen einfachere, browserbasierte 3D-Modellierungswerkzeuge mit geringerer Einstiegshürde als klassische CAD-Programme, und viele Communitys bieten fertige, oft kostenlose Modelle zum Herunterladen an. Für maßgenaue, funktionale Teile ist grundlegendes technisches Verständnis – etwa für Maße, Toleranzen und Wandstärken – aber weiterhin hilfreich.
Wie lange dauert ein typischer 3D-Druck?
Das hängt stark von Größe, Schichthöhe und Füllgrad ab und reicht von wenigen Minuten für ein winziges Testteil bis zu mehreren Tagen für große, detaillierte Objekte. Eine pauschale Zeitangabe für „einen“ 3D-Druck gibt es deshalb nicht.
Wie stabil ist ein 3D-gedrucktes Teil im Vergleich zu einem gespritzten Kunststoffteil?
In der Regel geringer, vor allem quer zu den Druckschichten, da diese sich weniger fest verbinden als das durchgehende Material eines Spritzgussteils. Für viele Alltagsanwendungen reicht die Festigkeit dennoch aus; bei stark beanspruchten Teilen sollte die Baurichtung so gewählt werden, dass die Hauptbelastung innerhalb einer Schicht statt zwischen den Schichten wirkt.
Muss ich vor dem ersten eigenen Druck teure Software kaufen?
Nein. Für die meisten Einsteiger-Anwendungen reichen kostenlose Slicer-Programme der Druckerhersteller oder quelloffene Software sowie kostenlose oder stark vergünstigte CAD-Werkzeuge für den privaten Gebrauch.
Was ist der Unterschied zwischen Infill und Wandstärke beim Drucken?
Die Wandstärke bestimmt die Dicke der äußeren Hülle, das Infill – die innere Füllstruktur – wie dicht das Innere ist. Ein höherer Infill-Anteil erhöht Festigkeit, aber auch Materialverbrauch und Druckzeit; für dekorative Teile reicht üblicherweise deutlich weniger.
Kann ich mehrere Materialien oder Farben in einem Druck kombinieren?
Bei manchen FDM-Druckern ja, mit mehreren Extrudern oder Filamentwechsel-System – nicht bei jedem Gerät möglich, vorab prüfen. Bei SLA-, DLP-, MSLA- und Pulververfahren ist ein Materialwechsel innerhalb eines Drucks unüblich.
Lohnt sich 3D-Druck für ein einzelnes, einmaliges Teil?
Häufig ja, gerade ohne passende Standardlösung – dann ist die Auftragsfertigung meist wirtschaftlicher als ein eigener Drucker nur für dieses eine Teil.